0201元器件回流焊接缺陷分析:锡球、立碑与偏移的系统解决方案
0201元器件回流焊接缺陷分析:锡球、立碑与偏移的系统解决方案
0201(0.6mm×0.3mm)已成为便携设备主流规格,但其回流焊缺陷率明显高于0402。本文从焊膏印刷、回流曲线和拾取精度三维度提供解决方案。
PCBA贴装关键工艺控制要点
回流焊温度曲线决定焊点的最终冶金质量。无铅工艺预热区升温斜率一般控制在1至3℃每秒,恒温区用于活化助焊剂并均衡板面温差,回流区峰值温度通常高出合金液相线20至30℃,液相线以上时间控制在45至90秒。混装板与厚铜板必须实测炉温曲线,并针对大热容元件做补偿。
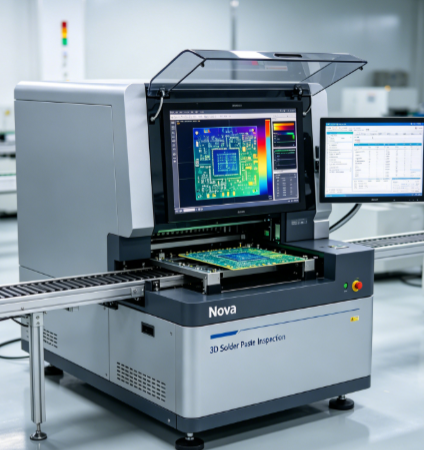
锡膏印刷是SMT良率的第一变量,多数焊接缺陷都可以追溯到印刷环节。钢网开孔的面积比应大于0.66,否则锡膏难以完全脱模;对细间距器件建议采用激光切割加电抛光工艺,必要时使用阶梯钢网兼顾不同元件。印刷压力、刮刀角度与速度、脱模速度需要联合调试,并以SPI实时监控锡膏的体积、面积与高度。
常见缺陷与失效防控
焊点空洞与润湿不良直接影响长期可靠性。BGA与QFN底部散热焊盘的空洞主要来自助焊剂挥发物无法及时逸出,可通过优化回流曲线、延长液相线以上时间或采用真空回流工艺改善。润湿不良常见于焊盘氧化、镀层可焊性下降或氮气保护不足,需从来料可焊性检测与存储条件两端控制。
验收标准与质量保障
过程质量依靠首件确认、过程巡检与终检三道关口。首件用于锁定工艺参数,巡检用于发现过程漂移,终检用于确认交付状态。对高可靠性产品,还会增加热应力、离子污染度与可焊性等专项测试项目。
灵馨科技的交付能力
我们提供快速打样与批量交付的双轨服务:打样阶段以快速响应和工程支持为主,量产阶段以稳定的过程控制与交期保障为主。客户可通过手机或微信、以及WhatsApp直接对接工程师团队,获得技术支持与报价。
灵馨科技深耕PCB/PCBA制造多年,在PCBA贴片技术领域积累了丰富的工艺经验。如需了解具体技术方案或获取报价,欢迎联系我们的工程师团队:手机/微信 +86 138 2310 9230,或通过右下角WhatsApp按钮直接咨询。
作为ISO9001/ISO14001/ISO13485三重认证的专业PCB/PCBA制造商,我们每天为来自消费电子、新能源汽车、工业自动化、医疗设备等行业的客户提供高质量制造服务。