生益 S7439 與 S7439G 高速板材全解析:參數、選型差異與加工要點
生益 S7439 與 S7439G 高速板材全解析:參數、選型差異與加工要點
生益 S7439/S7439G 是伺服器、交換機與基地台背板常用的高速低損耗 FR-4 板材。本文整理官方典型參數、無鹵差異、阻抗設計與壓合鑽孔要點,本公司兩款板材均備有現貨,支援技術打樣與小批量快速交付。
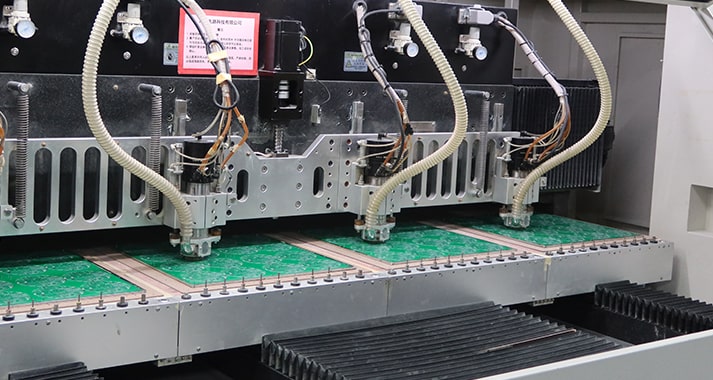
一、材料定位:S7439 家族與適用場景
S7439 家族包含 S7439(主流款)、S7439B(配套半固化片)、S7439C(更低損耗的高可靠版本)與 S7439G/S7439GS(無鹵版本)。按生益官方產品分類,S7439 屬於「高速電路用低介質損耗、高耐熱層壓板材料」,S7439G 在同一平台上改用無鹵阻燃體系。官方建議的典型應用包括:網路設備(路由器、伺服器、交換機)、高效能運算(HPC)、基地台背板與線路卡(line card)、燒機板(burn-in board),也可用於 HDI 與混壓(hybrid)疊構。
從訊號速率看,工程實務上 S7439 常見於 10–25Gbps NRZ 以及中等傳輸距離的 25G PAM4 鏈路;更高速率的 28G PAM4、56G 以上鏈路通常再往上選 S7439C 或更高階材料。射頻、天線類產品屬於另一個材料類別,不建議用 S7439 系列硬套。
二、官方典型參數對照
下表數據摘自生益官方技術資料(TDS),測試方法為 IPC-TM-650,典型值基於 0.76mm(6×2116)標本,僅供選型參考,不作為出貨保證規格;正式設計請以生益最新版資料與實測為準。
| 項目 | S7439 | S7439G(無鹵) |
|---|---|---|
| 樹脂體系定位 | 高速低損耗 FR-4 | 無鹵高速低損耗 FR-4(UL ANSI FR15.1) |
| Tg(DSC / DMA) | 190℃ / 200℃ | 181℃ / 189℃ |
| Td(5% 失重) | 383℃ | 405℃ |
| T288 / T300 | 120 min / 60 min | 60 min / 60 min |
| Z 軸 CTE(Tg 前 / 後) | 45 / 210 ppm/℃ | 45 / 225 ppm/℃ |
| 50–260℃ 熱膨脹 | 2.6% | 2.5% |
| Dk(1GHz / 10GHz,IPC 2.5.5.5) | 3.85 / 3.66 | 3.93 / 3.74 |
| Df(1GHz / 10GHz) | 0.0045 / 0.0060 | 0.0045 / 0.0060 |
| 剝離強度(1oz,288℃/10s) | 0.95 N/mm | 1.2 N/mm |
| 吸水率 | 0.09% | 0.12% |
| 阻燃等級 | UL94 V-0 | UL94 V-0 |
補充兩個表中未列、但常被問到的指標:S7439 的體積電阻率約 1.26×10⁸ MΩ·cm、電氣強度約 34.7kV/mm(0.51mm 標本);S7439G 的體積電阻率約 9.0×10⁸ MΩ·cm、介電擊穿電壓大於 45kV,兩者阻燃等級均為 UL94 V-0。
三、S7439 與 S7439G 的核心差異
兩款材料在同一個高速低損耗平台上,電氣性能非常接近(10GHz Df 同為 0.0060),主要差異來自阻燃體系與耐熱細節:
1. 鹵素與法規:S7439G 為無鹵材料(對應 UL ANSI FR15.1),適合有無鹵要求的歐洲消費電子與電信基礎設施規範;S7439 官方資料未標註無鹵,客戶如有明確的無鹵環保要求(如 IEC 61249-2-21),應直接選 S7439G。
2. 耐熱特性:S7439G 的 Td 高達 405℃(S7439 為 383℃),但 Tg 略低(DSC 181℃ 對 190℃),Tg 後 Z 軸 CTE 也略高(225 對 210 ppm/℃)。對多層厚板、多週期無鉛迴流焊的可靠性設計,兩者都在安全範圍內,但 S7439G 的疊構與烘板管理要更嚴謹。
3. 剝離強度:S7439G 的 288℃/10s 剝離強度典型值 1.2N/mm,優於 S7439 的 0.95N/mm,對無鉛焊接與返工場景更友好。
四、高速設計要點:阻抗與損耗
S7439 系列在 1–20GHz 範圍內 Dk/Df 隨頻率與溫度(-40℃~+125℃)變化平穩,這是它適合高速數位設計的關鍵。阻抗設計時要注意三點:一是 Dk 要取對應頻點的實測值(帶狀線法 10GHz 為 3.66,IEC 61189-2-721 法為 4.05,不同測法差異明顯,直接影響阻抗計算);二是銅箔粗糙度預設為 3μm Rz 的 VLP 銅箔,對插入損耗敏感的設計可指定 2μm VLP;三是半固化片的玻璃布型號(1080/2116/7628 等)會改變有效 Dk,疊構確定後應以對應半固化片參數做場求解,而不是沿用默認值。
CAF(導通孔陽極玻璃絲洩漏)方面,官方資料顯示該系列在 0.7mm 間距下仍保持優異的抗 CAF 表現,適合高密度 BGA 與密集過孔區域。
五、加工要點:壓合、鑽孔、去鑽污與烘板
S7439 系列整體相容標準 FR-4 製程,但依生益官方加工指南,有幾個窗口需要收緊:
壓合:進壓後在材料溫度 80–100℃ 區間施加全壓,固化條件 190–200℃/90–120 分鐘;採用單面光板或假板(dummy panel)做多層壓合時,未覆銅面必須先粗化,否則結合力不足。
鑽孔:建議使用新鑽咀並把孔限下調至 300–1000 孔,厚板建議 1 疊 1;進刀速度較常規 FR-4 降低 10–20%。孔徑 0.6mm 以下或密集孔區域建議使用 LE 鋁蓋板;孔徑 3.0mm 以上建議分步鑽或預鑽。具體轉速與進給以板厚、疊構與設備狀態微調。
烘板與去鑽污:鑽孔後建議 190℃/3h 烘板(板材勿直接接觸熱源);背鑽後樹脂塞孔前烘烤 160–170℃/2–3h;電鍍後需二次鑽且有 BGA/密集孔結構的,建議 170–180℃/2–3h。該材料化學耐受性好,單純化學法難以有效去除膠渣,建議電漿(plasma)+高錳酸鉀組合(參考:KMnO₄ 約 65.5g/L、NaOH 約 40g/L、70℃、單循環 13 分鐘,按板厚與孔徑調整)。
成型與包裝:不建議沖切,採銑邊(routing)成型並適當降低速度以防邊緣崩裂;成品出貨前建議 140℃/4–6h 烘烤並以鋁箔袋包裝防潮;組裝前若存放超過 3 個月,建議 125℃/4–6h 烘板後再上線。表面處理相容無鉛噴錫與無鉛迴流,手焊建議 350–380℃、單點不超過 3 秒。
六、選型建議與常見誤區
誤區一:只看一個 Dk 數字。同一材料在不同測試方法下的 Dk 可能相差 0.4(如 S7439 的 3.66 對 4.05),做阻抗仿真前必須確認板材廠採用的測法與頻點,否則量產阻抗會系統性偏移。
誤區二:以為無鹵必然犧牲性能。S7439G 的 10GHz Df 與 S7439 完全一致(0.0060),Tg 略低但 Td 更高,對絕大多數高速數位應用,切到無鹵版本不需要犧牲電氣性能。
誤區三:把高速板材當射頻材料用。S7439 是針對高速數位的 FR-4 體系,毫米波與射頻前端應另選 PTFE 或碳氫樹脂體系。
七、現貨供應與快速打樣
本公司目前 S7439 與 S7439G 均備有現貨庫存,可直接支援技術打樣(工程評估、阻抗方案確認、小批量試產)與小批量交付,免去板材期貨的長交期等待。若您的項目正在做伺服器、交換機、基地台背板或高速線路卡的選型與試製,歡迎把疊構與 Gerber 發給我們的工程團隊,我們會在打樣前完成 DFM 檢查與阻抗方案確認。
靈馨科技深耕 PCB/PCBA 製造多年,在高速板材應用領域積累了豐富的工程經驗。如需了解具體技術方案或取得報價,歡迎聯繫我們的工程師團隊:手機/微信 +86 138 2310 9230,或透過右下角 WhatsApp 按鈕直接諮詢。
作為 ISO9001/ISO14001/ISO13485 三重認證的專業 PCB/PCBA 製造商,我們每天為來自消費電子、新能源汽車、工業自動化、醫療設備等行業的客戶提供高品質製造服務。