Arlon 85N 纯聚酰亚胺板材全解析:260℃ 玻璃化温度与高温可靠性设计
Arlon 85N 纯聚酰亚胺板材全解析:260℃ 玻璃化温度与高温可靠性设计
Arlon 85N 是纯聚酰亚胺覆铜板与半固化片体系,Tg 260℃、5% 失重分解温度 407℃、Z 轴热膨胀仅为常规高 Tg 环氧的 1/2~1/3。本文整理官方参数、与环氧材料的差异,以及压合、钻孔、去钻污的关键工艺窗口。
一、材料定位:纯聚酰亚胺,不含任何环氧
Arlon 85N 是一套完整的聚酰亚胺覆铜板(laminate)与半固化片(prepreg)体系,定位是为「制程中要耐高温、使用中也要长期耐高温」的多层板提供基材。按官方描述,它是纯聚酰亚胺树脂体系——不添加、不掺混、也不与环氧树脂反应,这一点是它与市面上许多「改性聚酰亚胺」或「高 Tg 环氧」材料的根本区别,也是它能做到 407℃ 分解温度的前提。
阻燃体系为无溴(bromine-free)、无卤(halogen-free)化学,同时满足 RoHS/WEEE 要求,电气与机械性能满足 IPC-4101/40 与 /41 规范。官方给出的典型应用包括:需要经受无铅焊接等高温制程的 PCB;以及航空发动机仪表、井下钻探、汽车发动机舱控制、老化板(burn-in board)、工业传感器等在高温下长期服役的场景。
二、官方典型参数总表
下表完整摘录自 Arlon 官方数据表(85N,3 页版)。原表为英制单位,此处换算并保留国际单位,便于与国内常用板材数据对照。所有数值均为典型值,不构成规格保证,实际选型请以 Arlon 最新版数据表与实测为准。
| 项目 | 典型值 | 测试方法 |
|---|---|---|
| Tg(TMA) | 260 ℃ | IPC TM-650 2.4.24 |
| Td(初始 / 5% 失重) | 387 ℃ / 407 ℃ | IPC TM-650 2.3.41 |
| T260 / T288 / T300 | >60 / >60 / >60 min | IPC TM-650 2.4.24.1 |
| CTE(X,Y) | 16 ppm/℃ | IPC TM-650 2.4.41 |
| CTE(Z,Tg 前 / Tg 后) | 55 / 149 ppm/℃ | IPC TM-650 2.4.24 |
| Z 轴膨胀(50–260℃) | 1.2 % | IPC TM-650 2.4.24 |
| Dk @1MHz | 4.2 | IPC TM-650 2.5.5.3 |
| Df @1MHz | 0.01 | IPC TM-650 2.5.5.3 |
| 体积电阻率(C96/35/90 / E24/125) | 1.5×10⁸ / 3.0×10⁸ MΩ·cm | IPC TM-650 2.5.17.1 |
| 表面电阻率 | 1.6×10⁹ MΩ | IPC TM-650 2.5.17.1 |
| 电气强度 | 1450 V/mil(57.1 kV/mm) | IPC TM-650 2.5.6.2 |
| 耐电弧 | 143 s | IPC TM-650 2.5.1 |
| 剥离强度(1oz,热应力后) | 7.1 lb/in(1.2 N/mm) | IPC TM-650 2.4.8 |
| 杨氏模量 | 3.2 GPa(3.2 Mpsi) | IPC TM-650 2.4.18.3 |
| 泊松比(X,Y) | 0.15 | ASTM D-3039 |
| 吸水率 | 0.27 % | IPC TM-650 2.6.2.1 |
| 阻燃等级 | UL94 HB | UL-94 |
| 导热系数 | 0.2 W/mK | ASTM E1461 |
| 比重 | 1.6 g/cm³ | ASTM D792 Method A |
需要特别说明的是:表中标注为空的项(如 DSC 法 Tg、1GHz 下的 Dk/Df、介电击穿电压、抗弯强度、抗拉强度、压缩模量)在官方数据表中未给出数值,这并不代表性能不佳,而是该版本数据表未列入;如有明确设计需求,应向供应商索取补充测试报告。
三、三个决定可靠性的核心指标
1. Z 轴热膨胀 1.2%(50–260℃)。这是 85N 最关键的一项数据。常规高 Tg 环氧材料在同样温区内的 Z 轴膨胀为 2.5–4.0%,85N 只有它们的二分之一到三分之一。通孔(PTH)的铜壁在回流焊或器件贴装时被基材的 Z 向膨胀反复拉伸,膨胀量越小,铜壁承受的应变越小,潜伏性孔壁开裂与断铜的风险就越低。对厚板、高层数、大板厚孔径比的设计,这一项的收益远大于其他参数。
2. 分解温度 407℃(5% 失重),初始分解 387℃。作为对比,典型高性能环氧的分解温度只有 300–360℃。分解温度决定了材料在长期高温下的寿命上限——它不只是「能不能过一次回流焊」,而是「能不能在 150℃、175℃ 甚至更高温度下连续工作数千小时而不显著劣化」。这也是航空、井下、发动机舱类应用选择聚酰亚胺的根本原因。
3. T260 / T288 / T300 均大于 60 分钟。三个耐热分层时间指标同时超过 60 分钟,说明材料在 260℃、288℃、300℃ 三个温度点上都能长时间抵抗分层,无铅制程窗口非常宽裕。相比之下,多数高 Tg 环氧的 T300 只能做到数分钟到数十分钟。
此外,X/Y 方向热膨胀系数为 16ppm/℃(PDF 值),与铜的 17ppm/℃ 非常接近,这意味着层压与热循环过程中的套准漂移小、焊盘起翘风险低,对高层数板的层间对准有利。
四、与常规高 Tg 环氧的性能边界
把 85N 与高 Tg 环氧放在一起,差异集中在三个维度:
耐热上限:Tg 260℃ 对 170–200℃,Td 407℃ 对 300–360℃,耐热分层时间从「分钟级」提升到「小时级」。
尺寸稳定性:Z 轴膨胀 1.2% 对 2.5–4.0%,是通孔可靠性差距的主要来源。
电性能与吸水率:85N 的 Dk 约 4.2、Df 约 0.01(均为 1MHz),与高 Tg 环氧基本处于同一量级;吸水率 0.27%,高于普通环氧的 0.1–0.2%。也就是说,85N 的定位是「耐热与可靠性」而非「低损耗」——如果设计目标是 10GHz 以上的低插入损耗,应另选低损耗材料,或者在混合叠层中把射频层单独用低损耗板材。
机械韧性:官方特别强调其为增韧(toughened)、不含 MDA 的化学体系,抗钻孔开裂能力优于早期聚酰亚胺。行业经验也印证这一点:老一代聚酰亚胺最常见的失效就是钻孔时树脂脆裂,而增韧配方把这一风险大幅降低。不过它的杨氏模量仍达 3.2GPa,机械加工窗口比环氧更窄。
五、压合工艺窗口:四条必须守住的参数
官方给出的推荐压合流程如下,其中前两条是最容易出问题的环节:
内层前处理:内层按常规显影、蚀刻、退膜流程制作,使用棕氧化(brown oxide),并通过调整氧化槽停留时间保证涂层均匀。叠板前,内层必须插架烘烤 60 分钟,温度 107–121℃(225–250°F),烘完立即叠板。这一步是为了赶走内层吸附的水分,跳过它最容易在后续压合中形成水汽空洞。
半固化片除湿:压合前对半固化片真空干燥 8–12 小时。保存条件为 15.6–21.1℃(60–70°F)、相对湿度不超过 30%RH。
升温与固化:先抽真空 30–45 分钟;在 65–121℃(150–250°F)区间把升温速率控制在 4–6℃/min;当产品温度达到 218℃(425°F)时开始计时,在 218℃ 保温固化 2.0 小时;之后在保压状态下以不高于 6℃/min 降温。与传统聚酰亚胺动辄 4–6 小时的固化周期相比,85N 可将固化时间缩短 50% 以上,这对压机产能是实打实的好处。
压合压力:官方按板材尺寸给出了起始压力,真空压合优先:
| 板材尺寸(英寸) | 公制(cm) | 压力 psi | kg/cm² | 真空度前缀 psi | kg/cm² |
|---|---|---|---|---|---|
| 12 × 18 | 40 × 46 | 275 | 19 | 200 | 14.0 |
| 16 × 18 | 30 × 46 | 350 | 25 | 250 | 17.5 |
| 18 × 24 | 46 × 61 | 400 | 28 | 300 | 21.0 |
需要提醒的是,不同来源的官方/代理版本对升温区间、降温速率的表述略有差异(例如部分英文版本写作 100–150℃ 区间升温、降温 ≤5℃/min、钻孔线速度 350 SFM)。实际投产时建议以 Arlon 针对该批次出具的最新加工指南为准,并做首件热偶实测——厚板叠构下压板温度可能领先产品温度 10–15℃,只看压机表盘会严重低估固化程度。
六、钻孔与去钻污:全流程最关键的两道工序
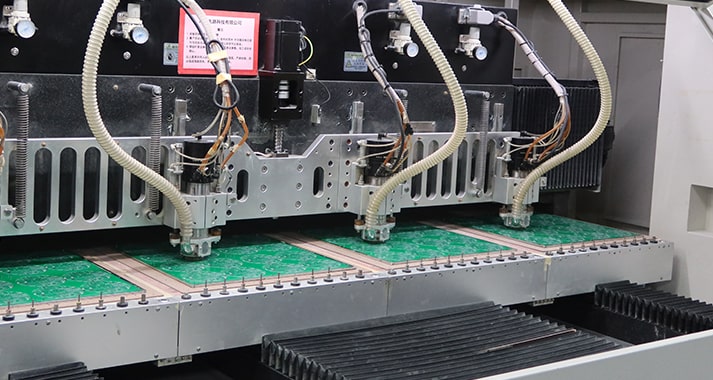
钻孔:官方推荐线速度 400–500 SFM;直径 0.018 英寸(约 0.45mm)及以下的过孔建议使用带退刀(undercut)的钻咀。聚酰亚胺对钻孔缺陷的容忍度低于环氧,实务上应使用全新或接近全新的硬质合金钻咀,不推荐复用钻过 FR-4 的旧钻咀;进刀速度也应较 FR-4 放慢,以控制孔壁粗糙度。钻咀寿命通常比加工 FR-4 时短 30–40%,需要提前规划换刀频率。
去钻污(desmear):这是 85N 全流程中风险最高的一步。官方要求用碱性高锰酸钾或等离子(plasma),且参数必须按聚酰亚胺调整;若工艺需要正凹蚀(positive etchback),则优先采用等离子。原因是聚酰亚胺树脂的化学耐受性明显强于环氧,用加工 FR-4 的高锰酸钾参数往往除不净胶渣,残留胶渣会在孔壁形成镀层空洞——这是聚酰亚胺板最常见的失效根因。建议在制程卡上明确指定等离子去钻污,而不是交由工厂自行决定,并对每批做孔壁切片确认除胶是否彻底。
电镀与成形:常规电镀流程即可兼容,无需像 PTFE 材料那样使用钠萘处理。外形加工可采用标准铣切参数,但不推荐使用断屑槽(chip breaker)型铣刀。此外官方明确不建议冲切成形。
七、半固化片选型与叠构
85N 提供 5 种标准半固化片规格,覆盖从薄介质到厚粘结层的需求:
| 料号 | 玻璃布 | 树脂含量 % | 流动度 Hf (mil) | 流动度 ΔH (mil) |
|---|---|---|---|---|
| 85N0672 | 106 | 72 ± 3 | 1.7 ± 0.3 | 0.75 ± 0.20 |
| 85N8063 | 1080 | 63 ± 3 | 2.4 ± 0.3 | 0.75 ± 0.20 |
| 85N2355 | 2313 | 55 ± 3 | 3.4 ± 0.3 | 0.75 ± 0.20 |
| 85N2650 | 2116 | 50 ± 3 | 4.1 ± 0.3 | 0.75 ± 0.20 |
| 85N2840 | 7628 | 40 ± 3 | 6.6 ± 0.3 | 0.70 ± 0.20 |
其中 106 与 1080 适合薄介质、精细阻抗控制;2116 是通用粘结层;7628 树脂含量 40%,多用于较厚的层间粘结或填充。叠构设计时应结合流胶量(Scaled Flow ΔH)预留足够的填胶空间,尤其是在内层铜厚不均、有较大无铜区的情况下。
八、焊接与表面处理注意事项
85N 兼容无铅制程。在过回流焊或做喷锡(HASL)之前,必须在 121℃(250°F)烘板 1–2 小时。这一条同样是为了驱除吸湿——聚酰亚胺吸水率 0.27%,若省掉烘板,高温瞬间的水汽膨胀会直接导致分层或起泡,是现场最常见的「材料没问题但板子爆了」的原因。
表面处理方面,化金(ENIG)、化钯金(ENEPIG)与电硬金均适用;OSP 与沉锡在 150℃ 以上的长期高温环境中会快速氧化或劣化,不建议用于高温服役场景。阻焊建议选用耐温等级与之匹配的型号,长期工作温度超过 200℃ 时应评估改用硅酮类保护涂层。
九、选型判断:什么时候该用 85N
可以用三个问题快速判断:
问题一:板子要经历几次无铅回流焊,或者长期工作温度是否高于 150℃?如果答案是「多次回流」或「长期高温」,85N 的优势会立刻体现;如果只是普通消费电子、最高 125℃ 的工作温度,高 Tg 环氧已经足够,选 85N 属于过度设计。
问题二:板厚与孔径比是否偏大?厚板、高层数、高纵横比的通孔在热循环中承受的 Z 向应变最大,1.2% 的低 Z 轴膨胀在这里收益最高。
问题三:是否有明确的低损耗需求?如果没有,85N 完全胜任;如果有 10GHz 以上或更高速率的要求,应选择更低 Df 的材料,或采用「聚酰亚胺结构层 + 低损耗信号层」的混合叠层方案。
成本方面需要提前有心理预期:聚酰亚胺树脂本身价格高于环氧,压合温度更高、周期更长,加上等离子去钻污设备与钻咀消耗,85N 板的综合成本通常是同结构 FR-4 的数倍。因此它适合用在「可靠性不可妥协」的位置,而不是整板无差别替换。
十、工程交付支持
灵馨科技在高温高可靠性板材的加工上具备完整经验,可提供 85N 类聚酰亚胺多层板的叠构评审、压合窗口确认与钻孔/去钻污参数验证。如您的项目正在做航空、汽车发动机舱、井下仪器或老化板类产品的选型与试制,欢迎把叠构与 Gerber 发给我们,我们会在打样前完成 DFM 检查与工艺可行性评估。
灵馨科技深耕 PCB/PCBA 制造多年,在高温高可靠性板材应用领域积累了丰富的工程经验。如需了解具体技术方案或获取报价,欢迎联系我们的工程师团队:手机/微信 +86 138 2310 9230,或通过右下角 WhatsApp 按钮直接咨询。
作为 ISO9001/ISO14001/ISO13485 三重认证的专业 PCB/PCBA 制造商,我们每天为来自消费电子、新能源汽车、工业自动化、医疗设备等行业的客户提供高质量制造服务。